无缝管的质量差异,多数产生在穿孔、定径与热处理这三道工序。我们把关键参数与检测节点列出来,便于客户在验收时对照。
核对炉批号、化学成分与低倍组织,按牌号分垛
加热温度与顶头磨损控制壁厚偏心
定径机组调整外径,精密管走冷拔路线
正火、调质按牌号与壁厚制定温度曲线
超声测厚、探伤、水压与力学性能试验
定尺切断、端面处理、喷标与分垛存放
| 工序 | 设备 | 加工范围 | 控制要点 |
|---|---|---|---|
| 穿孔 | 锥形穿孔机 | Φ76-Φ820mm 管坯 | 加热温度均匀性、顶头磨损量 |
| 轧管 | 三辊定径机组 | Φ48-Φ630mm | 外径椭圆度、壁厚偏差 |
| 冷拔 | 链式冷拔机 | Φ6-Φ114mm 精密管 | 模具间隙、内外径公差 |
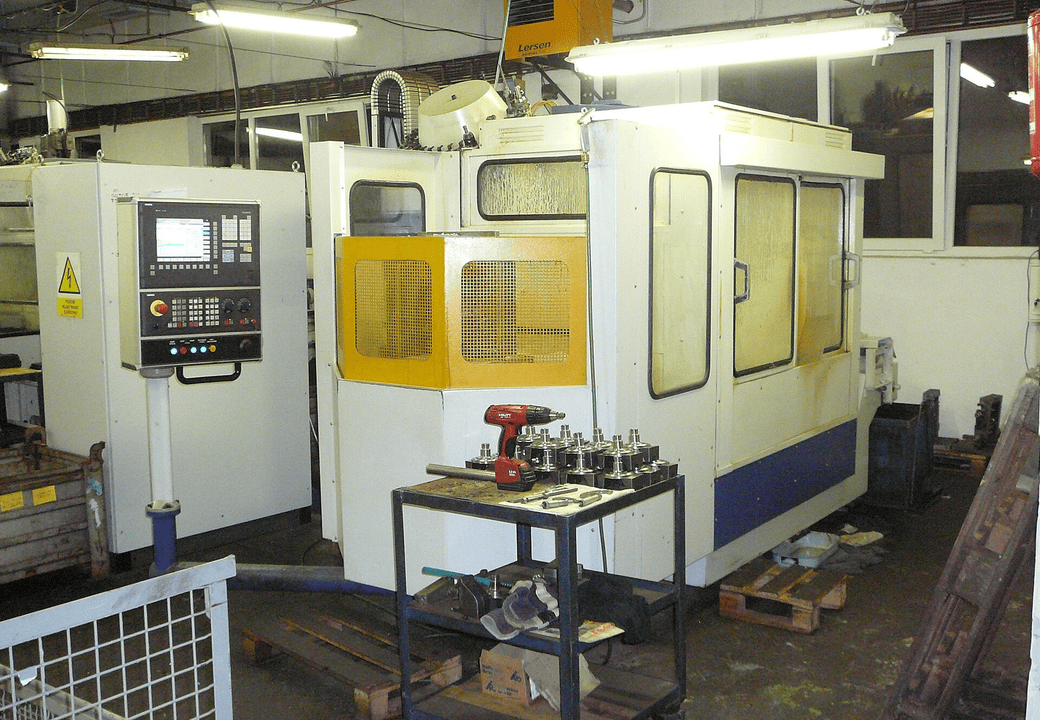
| 热处理 | 台车式正火炉、调质炉 | 单支长度 ≤12m | 炉温均匀性、保温时间 |
| 切割 | 带锯、砂轮锯、数控相贯线切割机 | Φ48-Φ820mm | 切口垂直度、定尺精度 1mm |
| 端面加工 | 端面铣、数控车床 | Φ48-Φ820mm | 端面平面度、坡口角度 |
| 珩磨 | 深孔珩磨机 | Φ50-Φ325mm 缸筒 | 内径公差 H8-H9、Ra0.4 |
| 项目 | 方法 | 覆盖范围 | 判定依据 |
|---|---|---|---|
| 化学成分 | 光谱分析 | 逐炉批 | 牌号标准成分范围 |
| 力学性能 | 拉伸、冲击、硬度 | 逐批取样 | 标准规定值或协议值 |
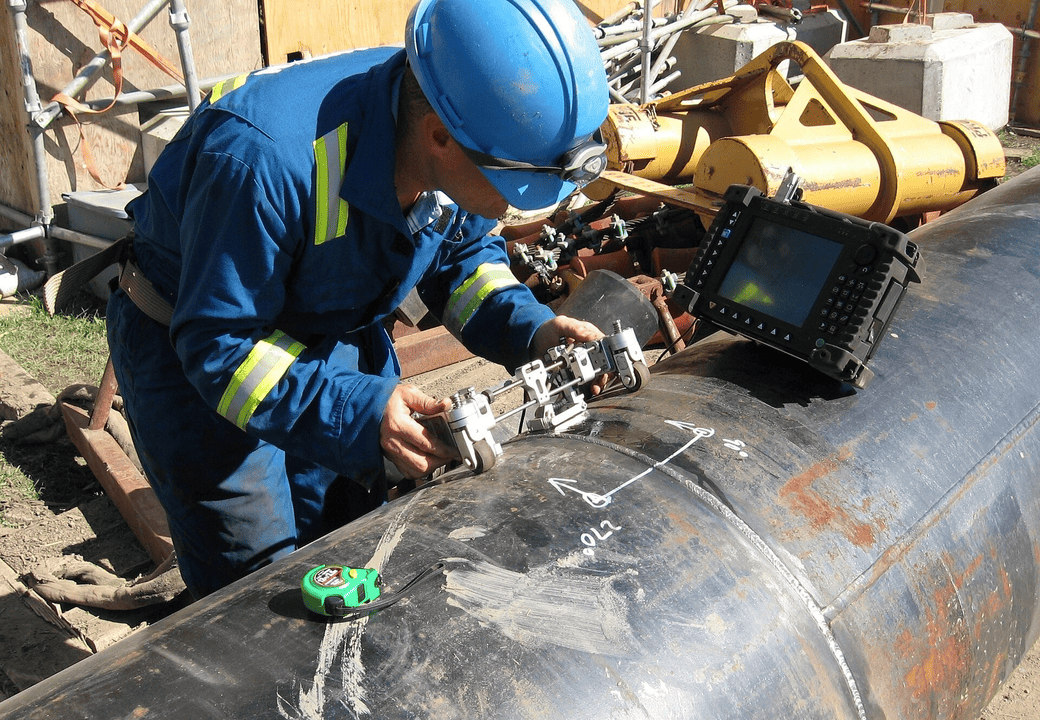
| 壁厚与偏心 | 超声测厚 | 端部与中部多点 | 壁厚允许偏差 |
| 内部缺陷 | 超声探伤 | 按约定扫查比例 | 合同约定验收级别 |
| 表面与近表面 | 涡流检测 | 全数或抽检 | 人工伤对比样 |
| 承压能力 | 水压试验 | 承压件全数 | 试验压力与保压时间 |
| 工艺性能 | 压扁、扩口、弯曲 | 按标准抽检 | 无裂纹、无分层 |
每批出厂随附材质证明书,内容包括炉批号、化学成分、力学性能、热处理状态与执行标准。承压件加附水压试验记录;约定探伤的批次附探伤报告。
需要第三方复验的订单,我们在发货前安排取样,取样位置按标准规定执行,试样编号与管体喷标对应,复验结果可追溯到单支。
提供炉批号或发货单号,我们调取对应批次的材质书与检测报告。